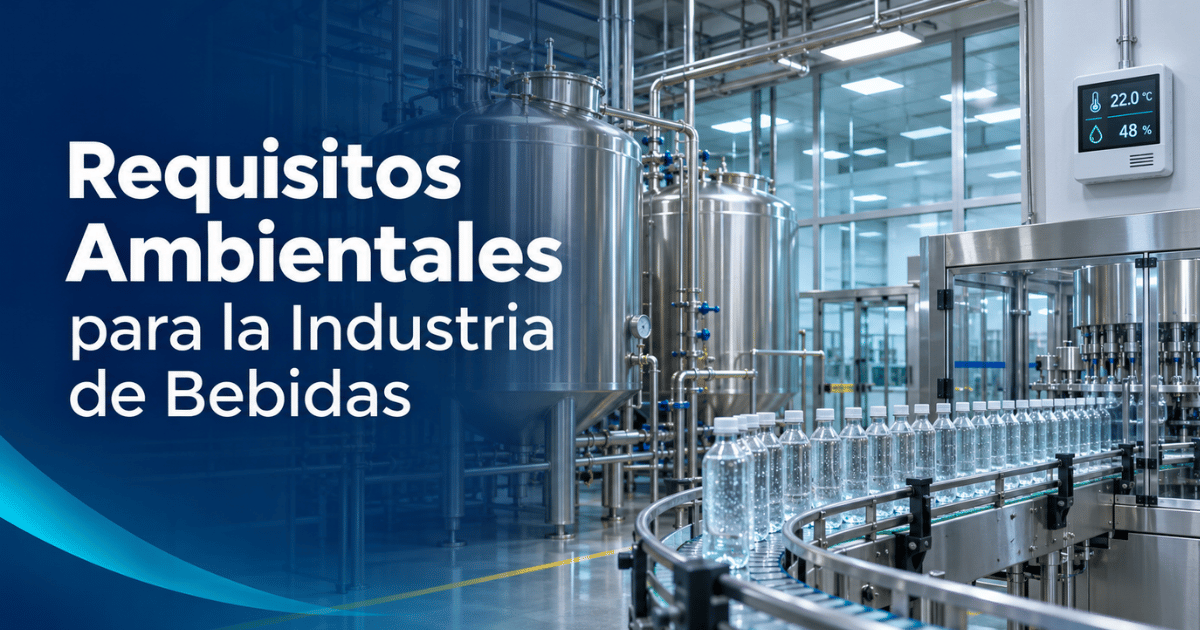
Control en almacenamiento, fermentación, pasteurización y envasado
🌡️ La importancia estratégica del almacenamiento controlado
En 2025, las normativas exigen que el almacenamiento cuente con:
- Temperatura y humedad relativa estables, sin fluctuaciones bruscas.
- Registros automáticos e ininterrumpidos con respaldo digital.
- Equipos calibrados con trazabilidad metrológica.
- Estudios térmicos y mapeos completos para identificar puntos calientes y fríos.
- Validaciones ambientales que demuestren que las condiciones cumplen con lo declarado en las especificaciones del producto.
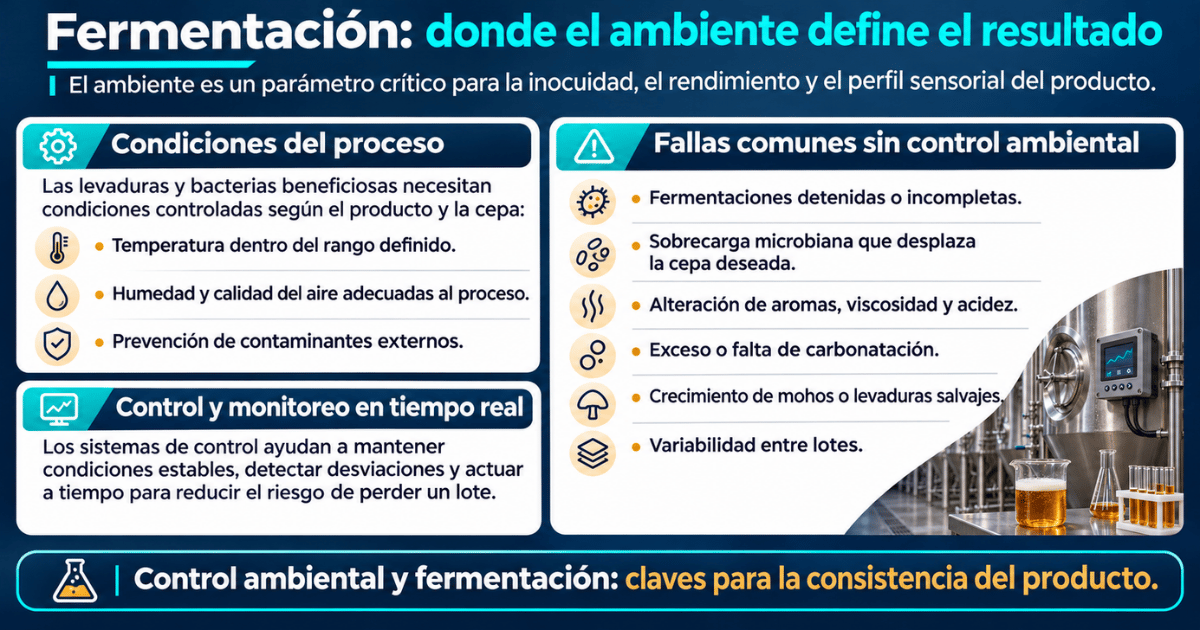
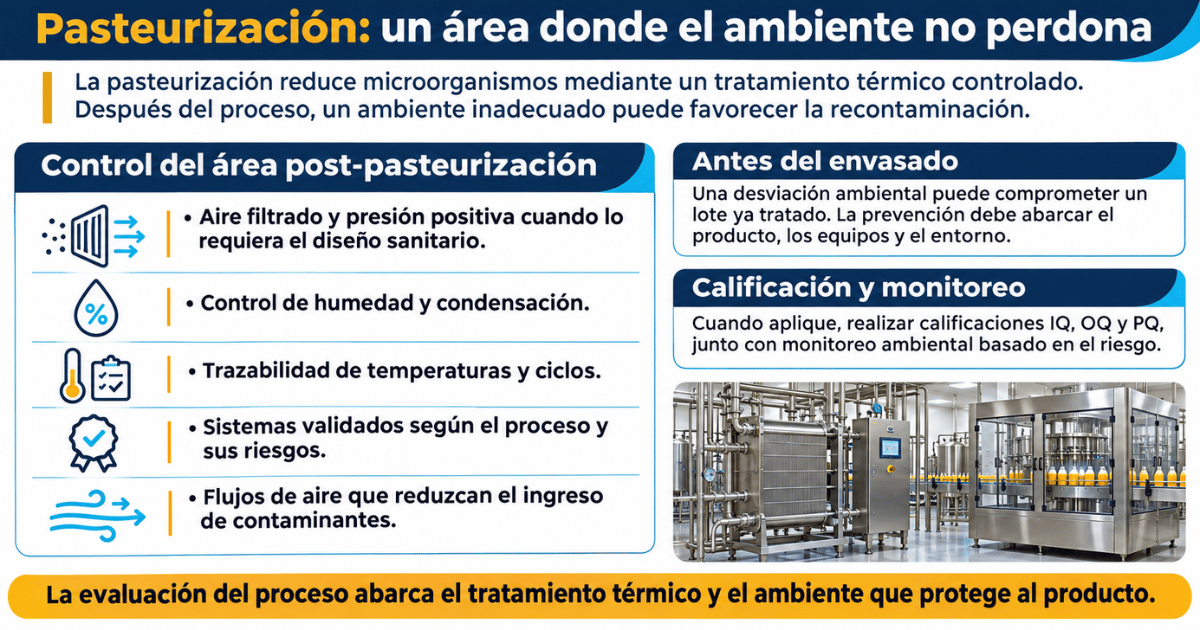
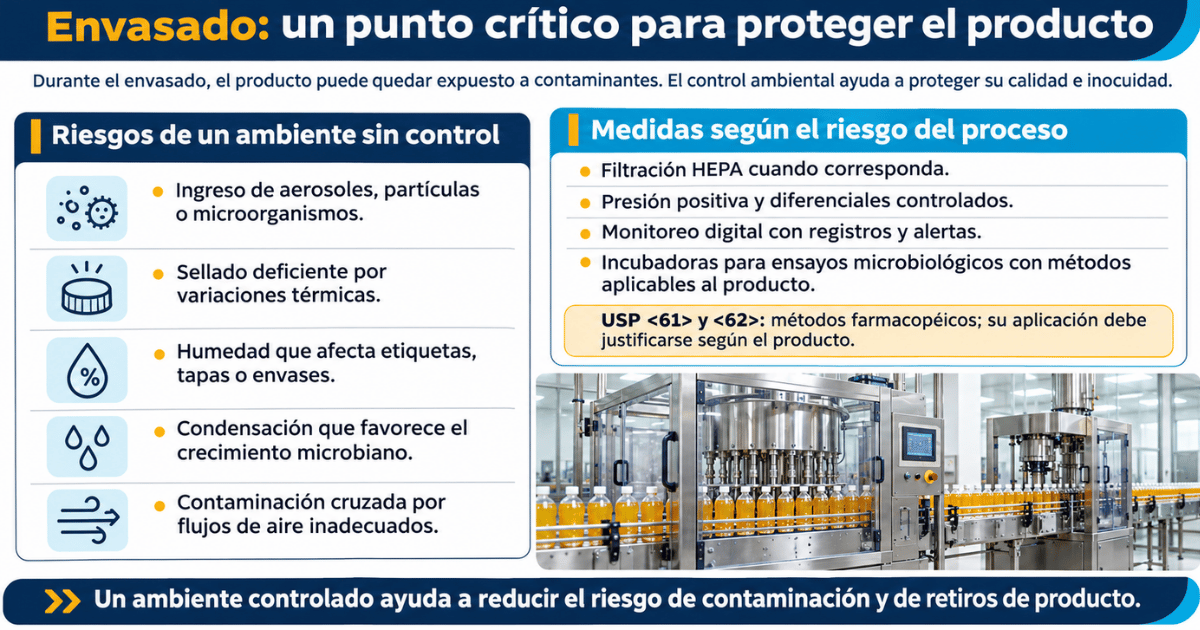
🌎 ¿Por qué los requisitos ambientales son tan estrictos ahora?
Porque el consumidor exige productos:
- más limpios,
- más naturales,
- con menos conservantes,
- con mayor vida útil,
- con estabilidad sensorial perfecta.
🔧 ¿Cómo Indigo Tecnología SAS ayuda a las plantas de bebidas a cumplir con estas exigencias?
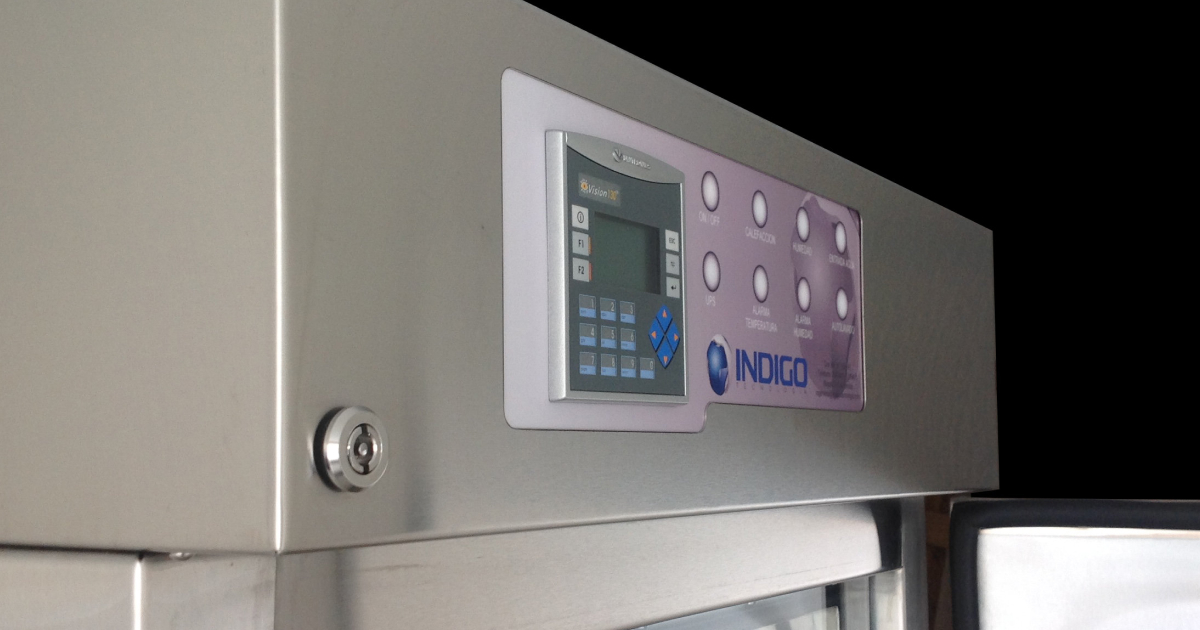
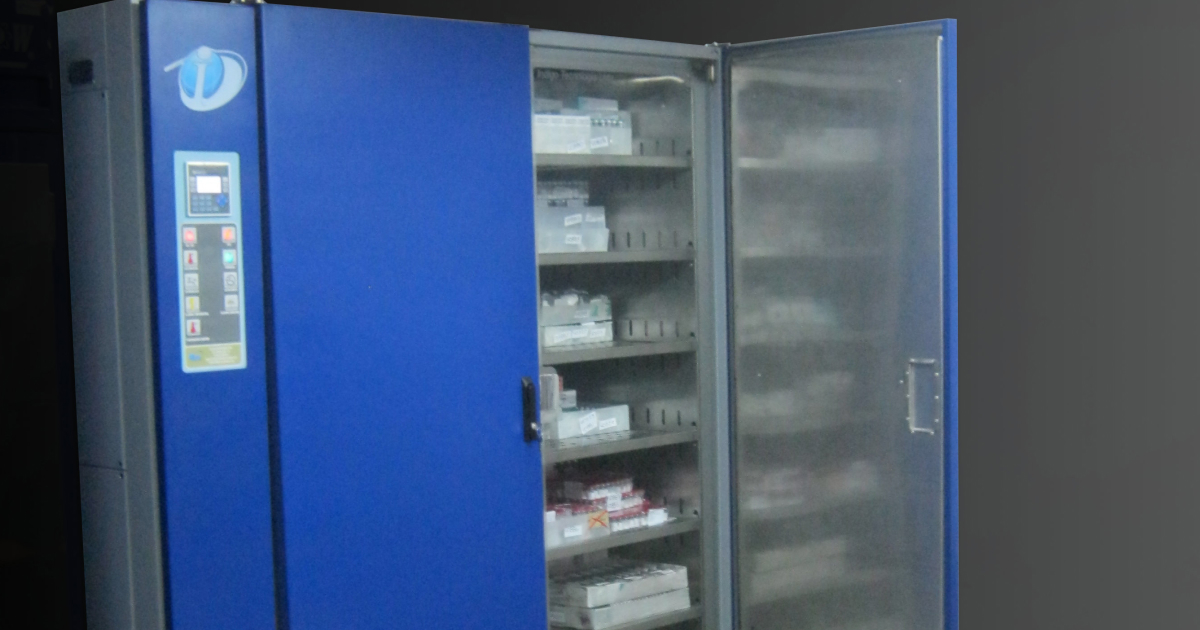
- Cámaras de estabilidad y equipos de climatización especializados.
- Sistemas de monitoreo ambiental continuo con trazabilidad digital.
- Sensores calibrados y equipos para validar temperatura, humedad y presión.
- Servicios de calificación DQ, IQ, OQ y PQ.
- Mapeos térmicos de almacenamiento, proceso y zonas de envasado.
- Mantenimiento preventivo y correctivo.
- Capacitación al personal.
- Asesoría para auditorías, planes de acción y cumplimiento normativo.
📈 ¿Qué gana una planta al controlar correctamente su ambiente?
- Mayor vida útil del producto.
- Reducción de costos operativos.
- Menos desperdicios y menos reprocesos.
- Auditorías exitosas sin observaciones críticas.
- Diferenciación frente a la competencia.
- Mayor confianza del cliente y del mercado.
- Protección ante sanciones del INVIMA.
Un ambiente estable es inversión, no gasto.
📩 Contáctanos