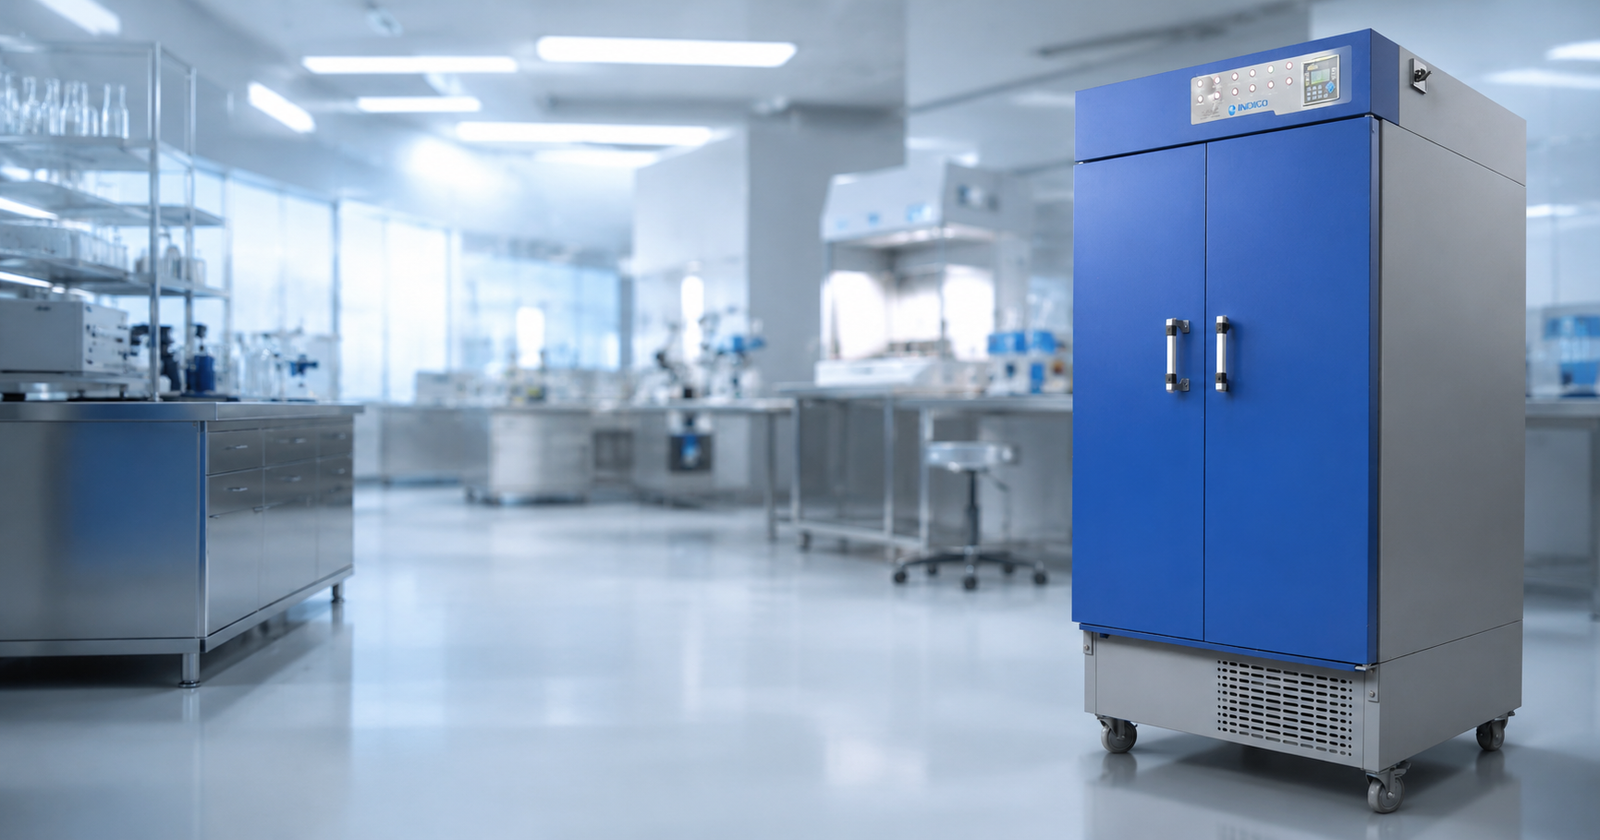
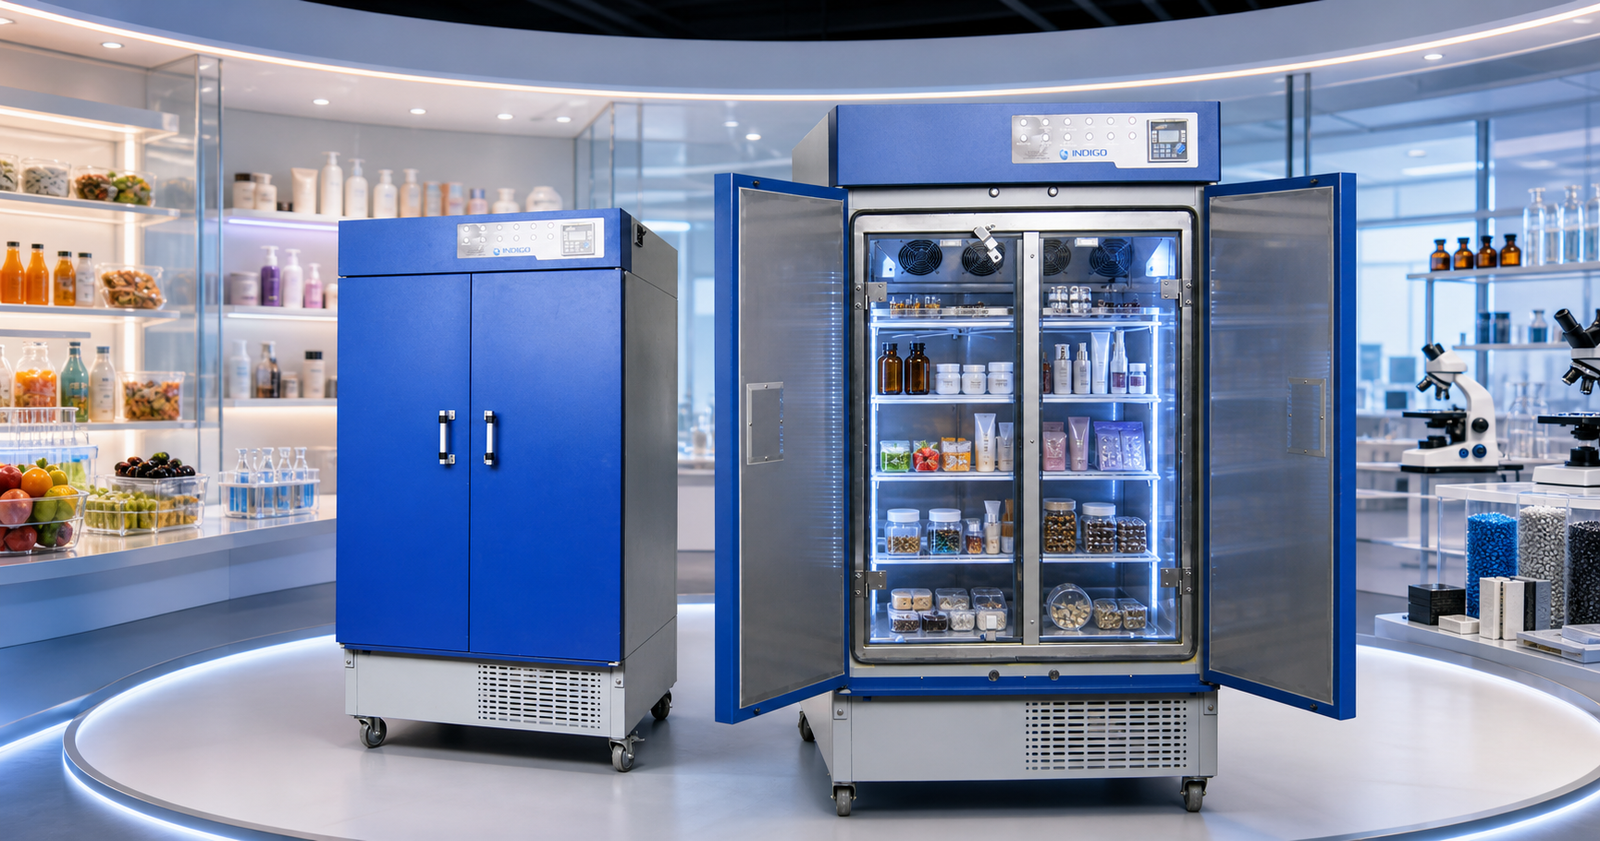
En Indigo Tecnología SAS, desarrollamos Cámaras de Fotoestabilidad Indigo, diseñadas para reproducir condiciones ambientales controladas de luz, temperatura y humedad, permitiendo realizar estudios confiables y auditables según las exigencias internacionales.
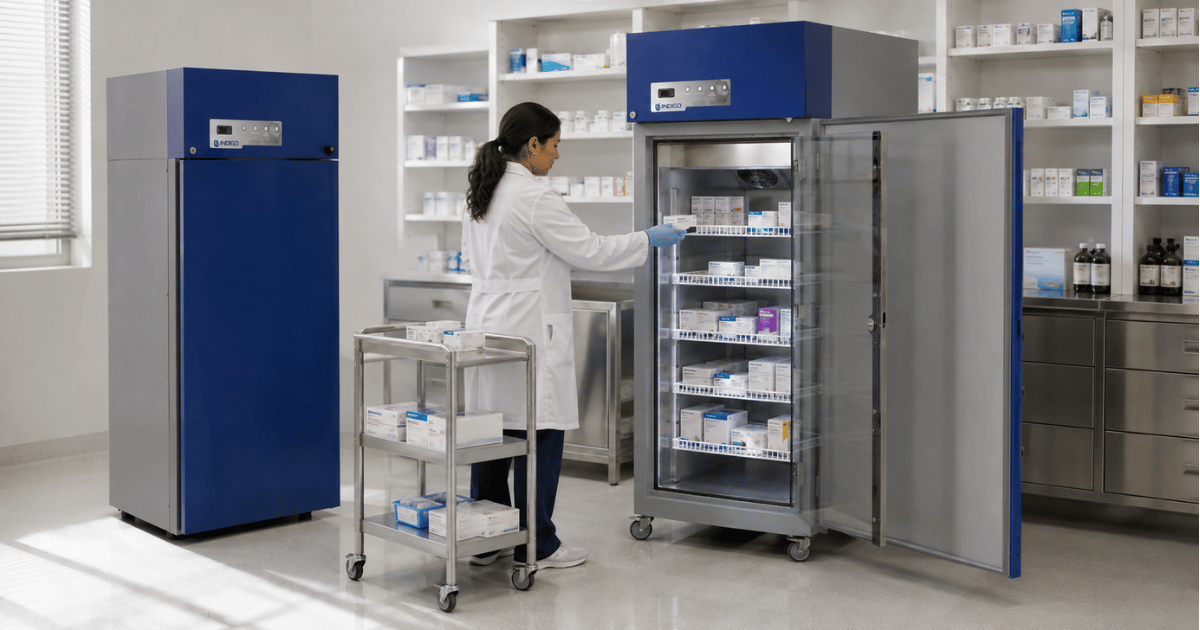
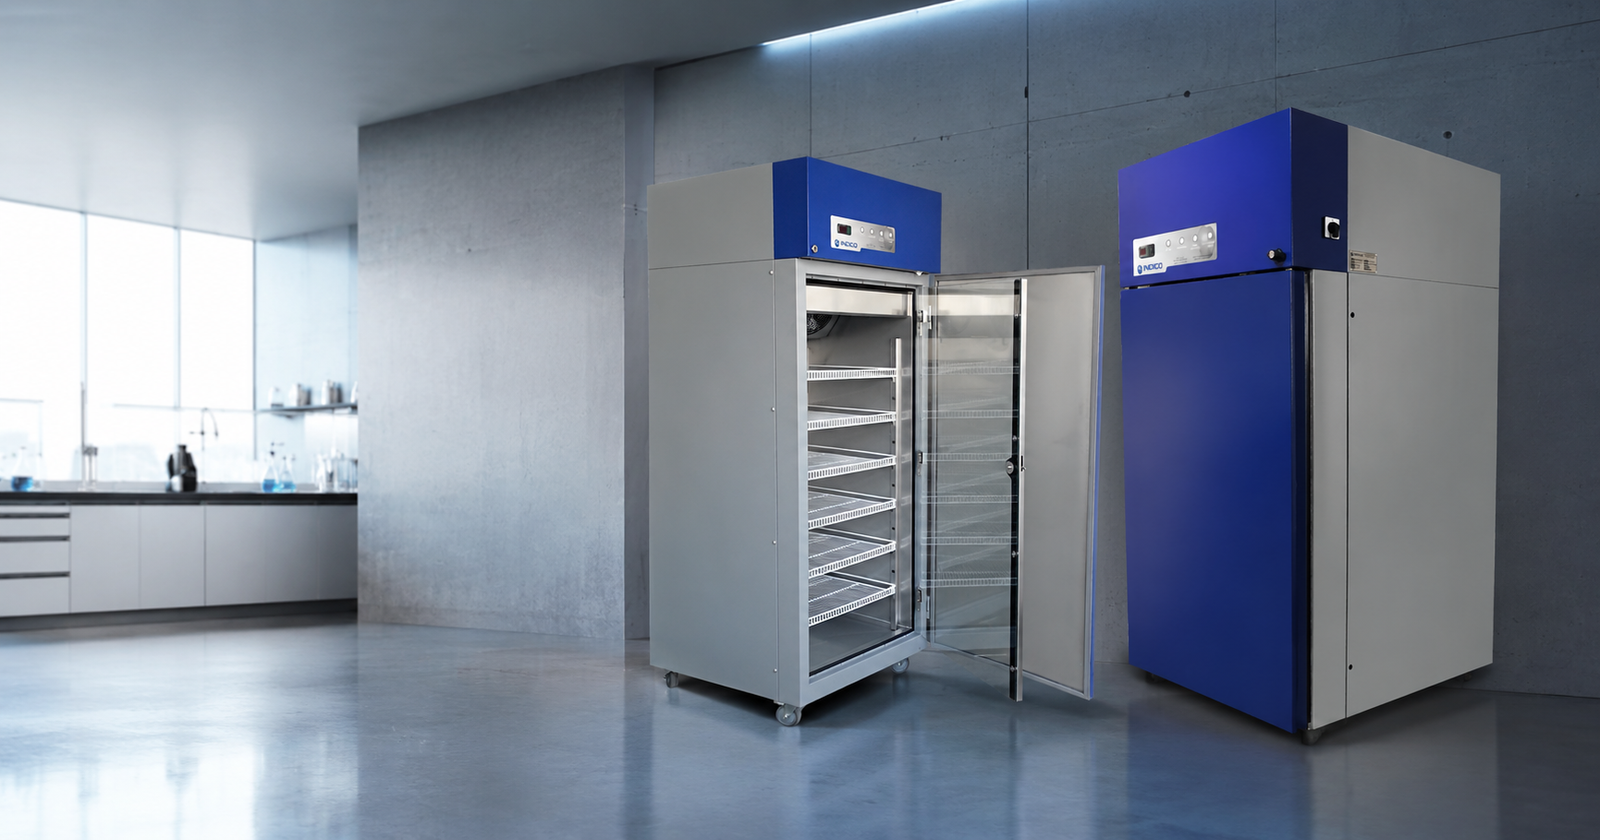
Donde cada muestra, medicamento o reactivo tiene un alto valor y sensibilidad, el control preciso de la temperatura no es solo un requisito, es una garantía de calidad. Por eso, en Indigo Tecnología SAS, diseñamos los Refrigeradores Indigo Industriales en soluciones especializadas pensadas para proteger lo más importante de su operación.
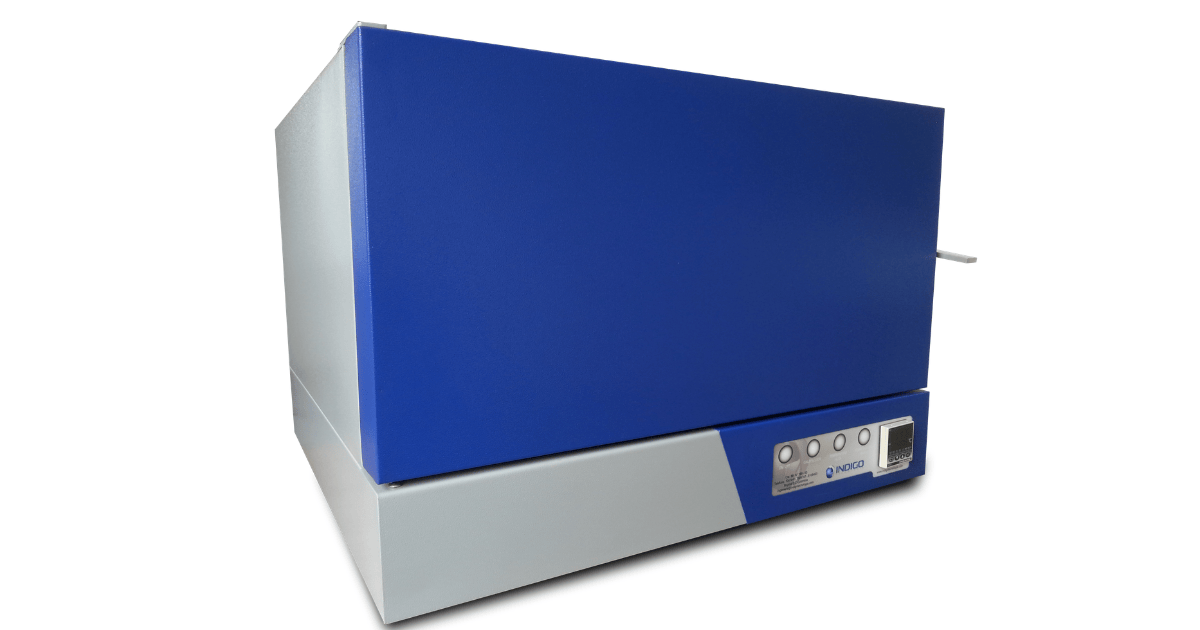
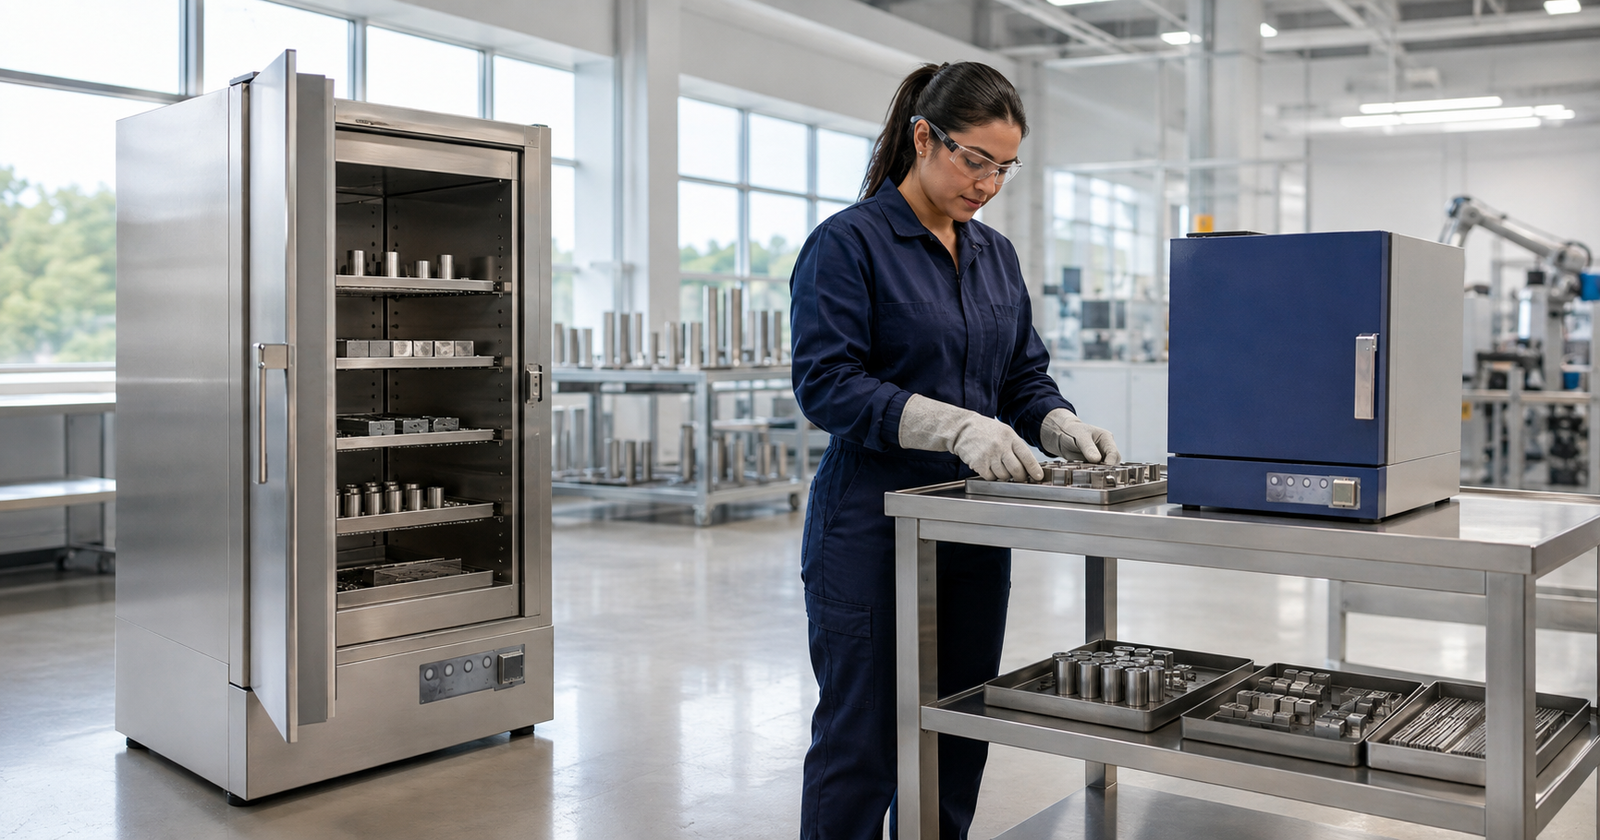
En los laboratorios modernos, donde la exactitud y la confiabilidad son fundamentales, los hornos de despirogenización se han convertido en equipos indispensables para garantizar procesos térmicos controlados.
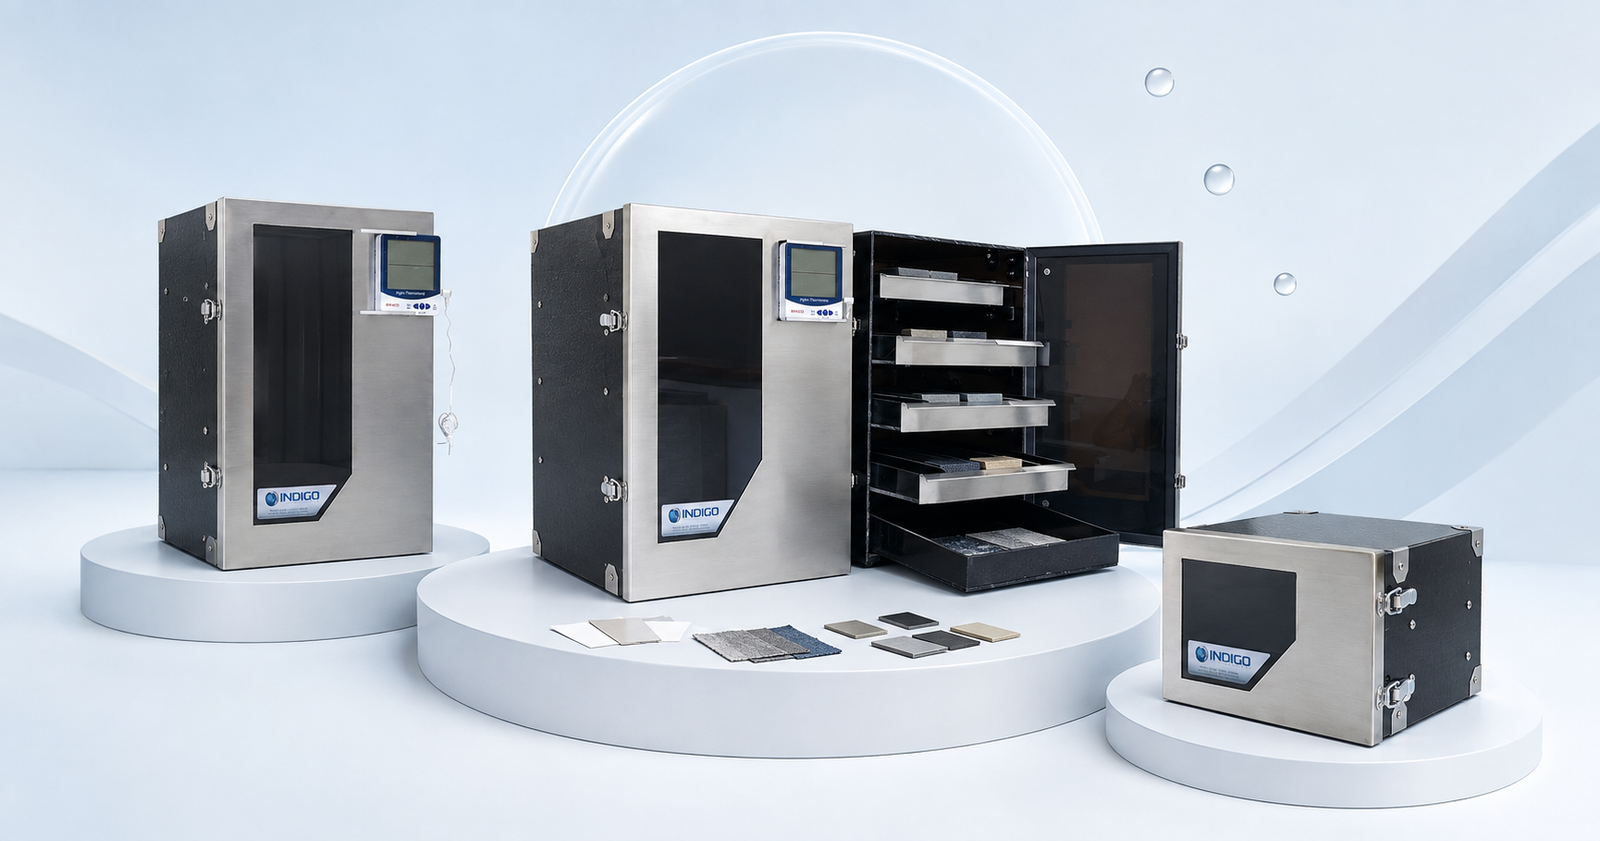
En Indigo Tecnología SAS, entendemos que cada detalle cuenta, por eso diseñamos nuestra Cabina de Estándares pensando en proteger lo más valioso: la integridad de tus muestras.
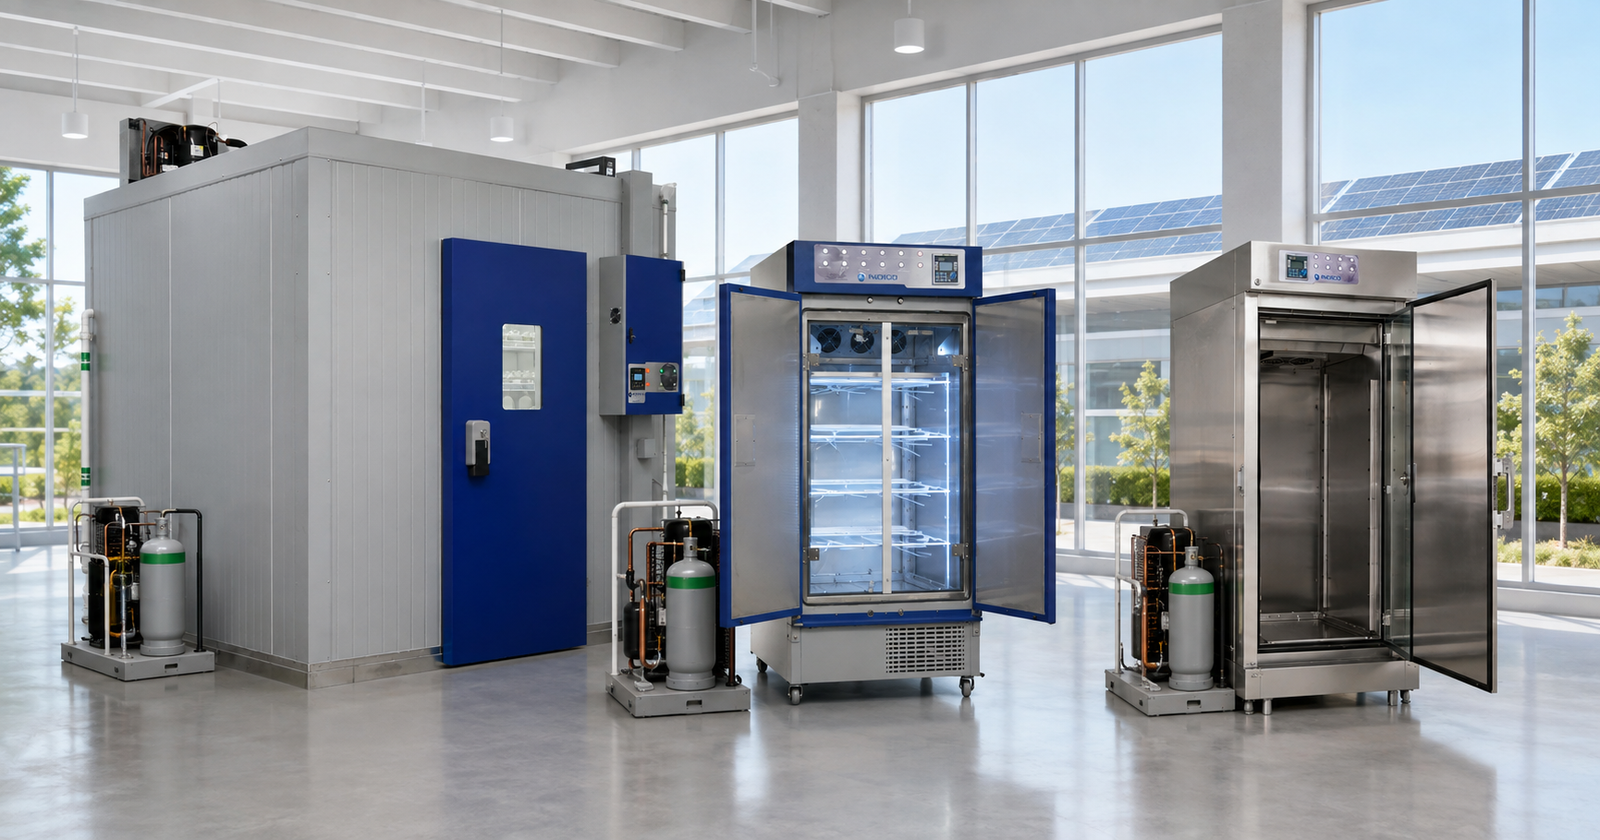
En Indigo Tecnología SAS, entendemos que la elección de los gases refrigerantes adecuados no solo influye en el rendimiento de los equipos, sino también en la protección del medio ambiente y la seguridad de los procesos.
Los congeladores industriales Indigo son la solución ideal para asegurar una cadena de frío confiable, eficiente y personalizada.
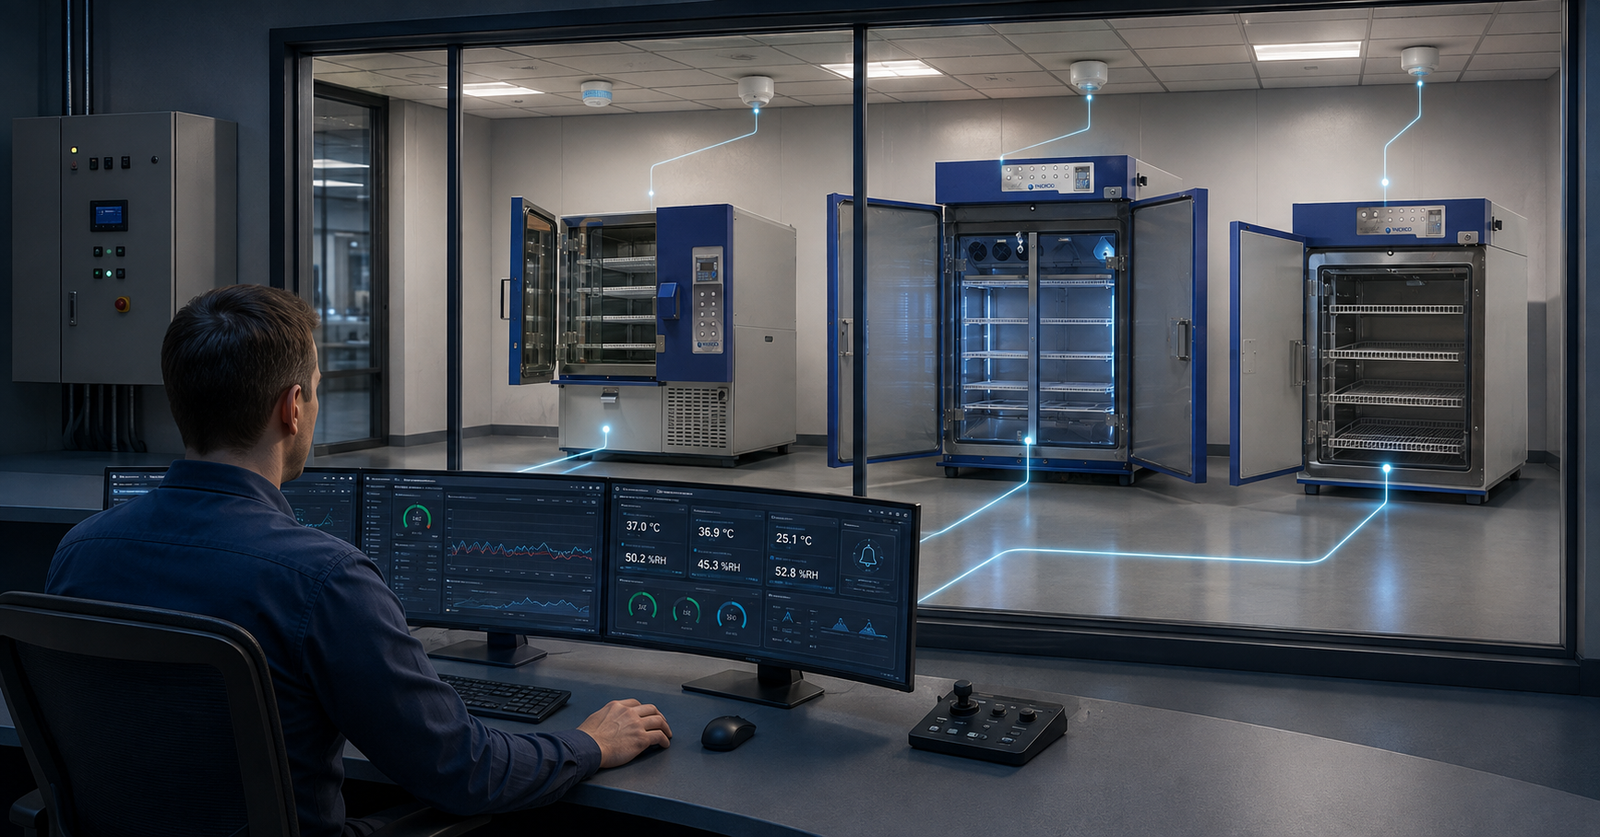
Un sistema de control automático permite administrar, regular y supervisar con precisión variables físicas críticas como la temperatura y la humedad relativa, especialmente en cámaras climatizadas utilizadas para ensayos y almacenamiento.
Las estufas de secado, también conocidas como hornos de secado, son equipos esenciales en laboratorios que requieren esterilizar o secar envases y materiales utilizados en procedimientos químicos, microbiológicos o de análisis.
En sectores como el farmacéutico, cosmético, alimenticio y químico, el control preciso de temperatura y humedad relativa es vital para la calidad y estabilidad de los productos.
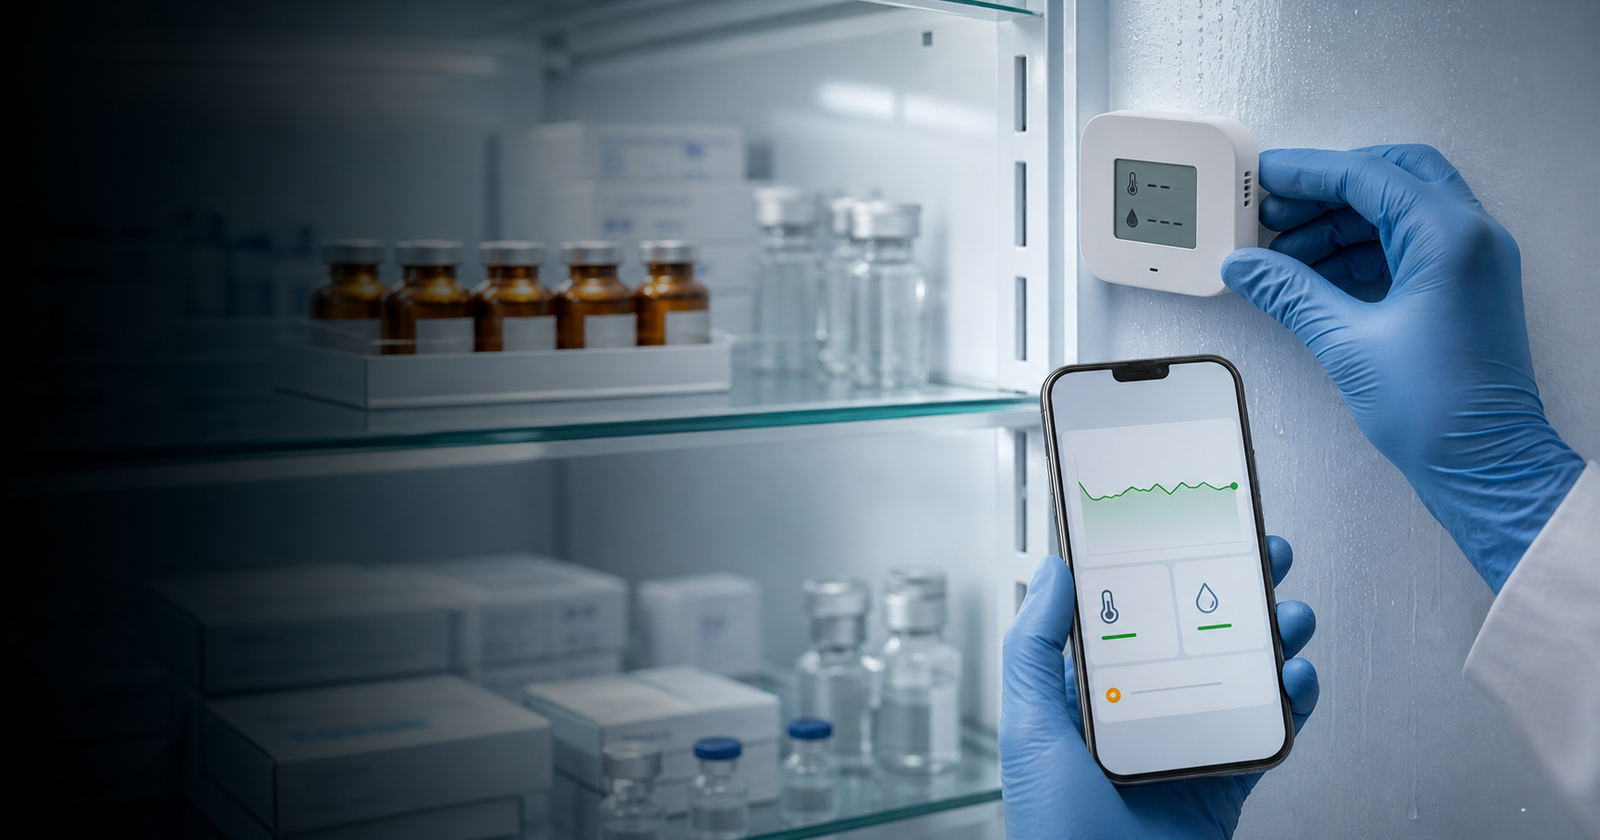
En Indigo Tecnología SAS recomendamos el uso del Testo Saveris, un sistema de monitoreo digital avanzado que garantiza confiabilidad, trazabilidad y cumplimiento normativo.
En Indigo Tecnología diseñamos soluciones avanzadas para los sectores farmacéutico, cosmético y veterinario.
Una de ellas son nuestras cámaras de fotoestabilidad, equipos esenciales para evaluar cómo afectan la luz y otros factores ambientales a los ingredientes activos de productos sensibles.
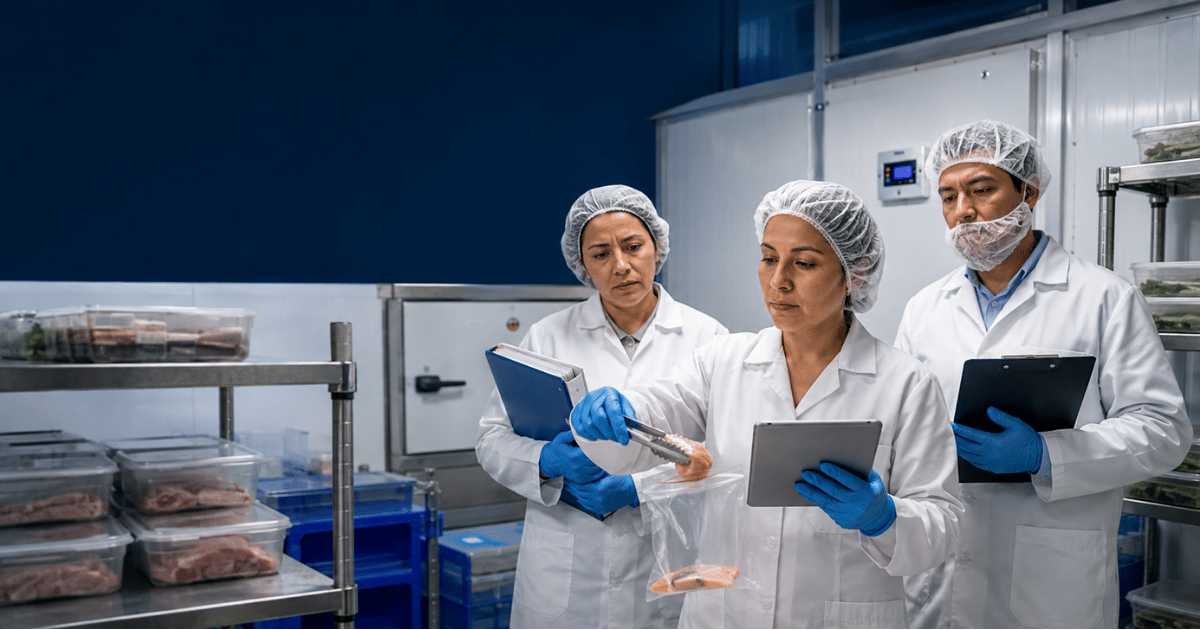
En Colombia, ninguna empresa del sector en la industria alimentaria sea planta de producción, laboratorio, centro de almacenamiento, operador logístico o distribuidor está exenta de una auditoría del INVIMA.
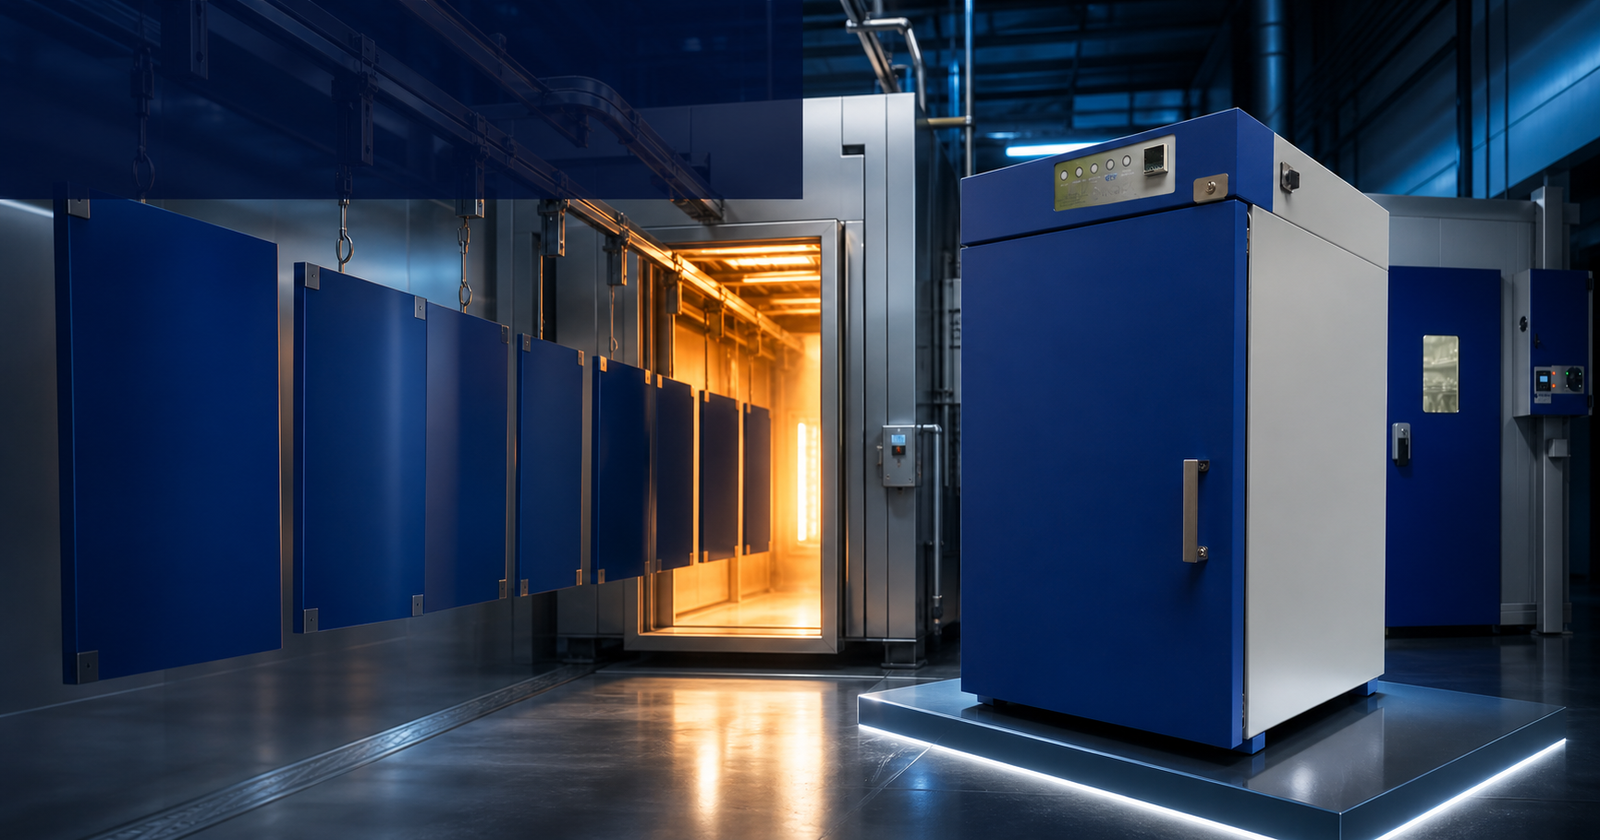
En Indigo Tecnología SAS buscamos que cada uno de nuestros equipos no solo funcione con excelencia, sino que también cuente con una protección duradera y estética superior, por eso utilizamos pintura Epoxi-Poliéster (también conocida como pintura electrostática), una solución de recubrimiento que aporta resistencia, durabilidad y acabado profesional a nuestras estructuras metálicas.
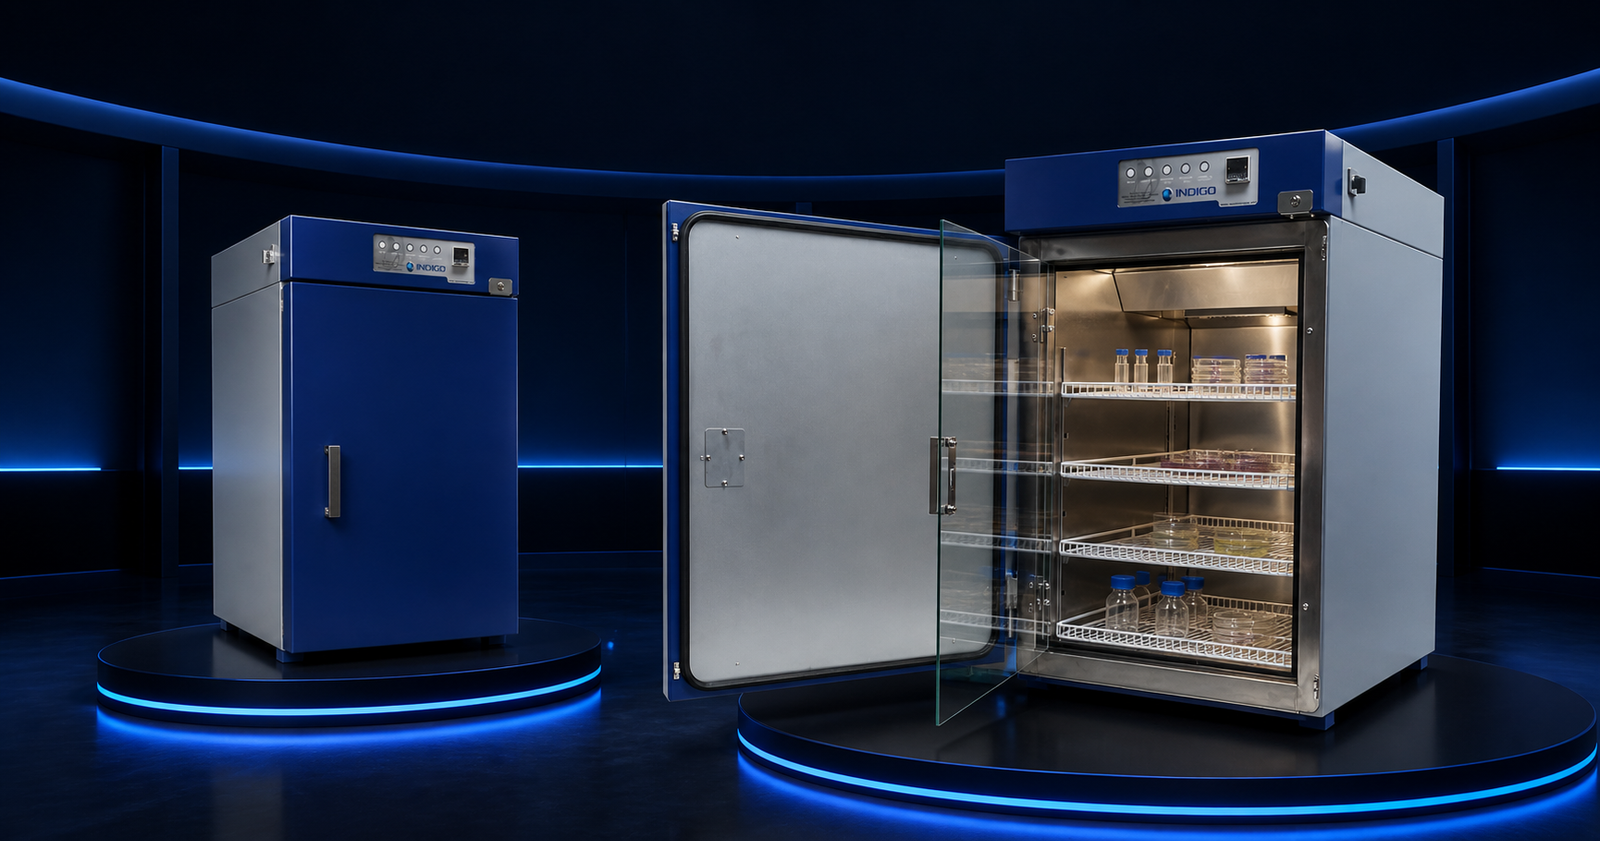
En Indigo Tecnología SAS diseñamos las Incubadoras Indigo, con tecnología especializada, materiales de alta resistencia y sistemas de control que permiten un rendimiento constante en diferentes sectores como el farmacéutico, cosmético, veterinario, hospitalario, homeopático y químico.
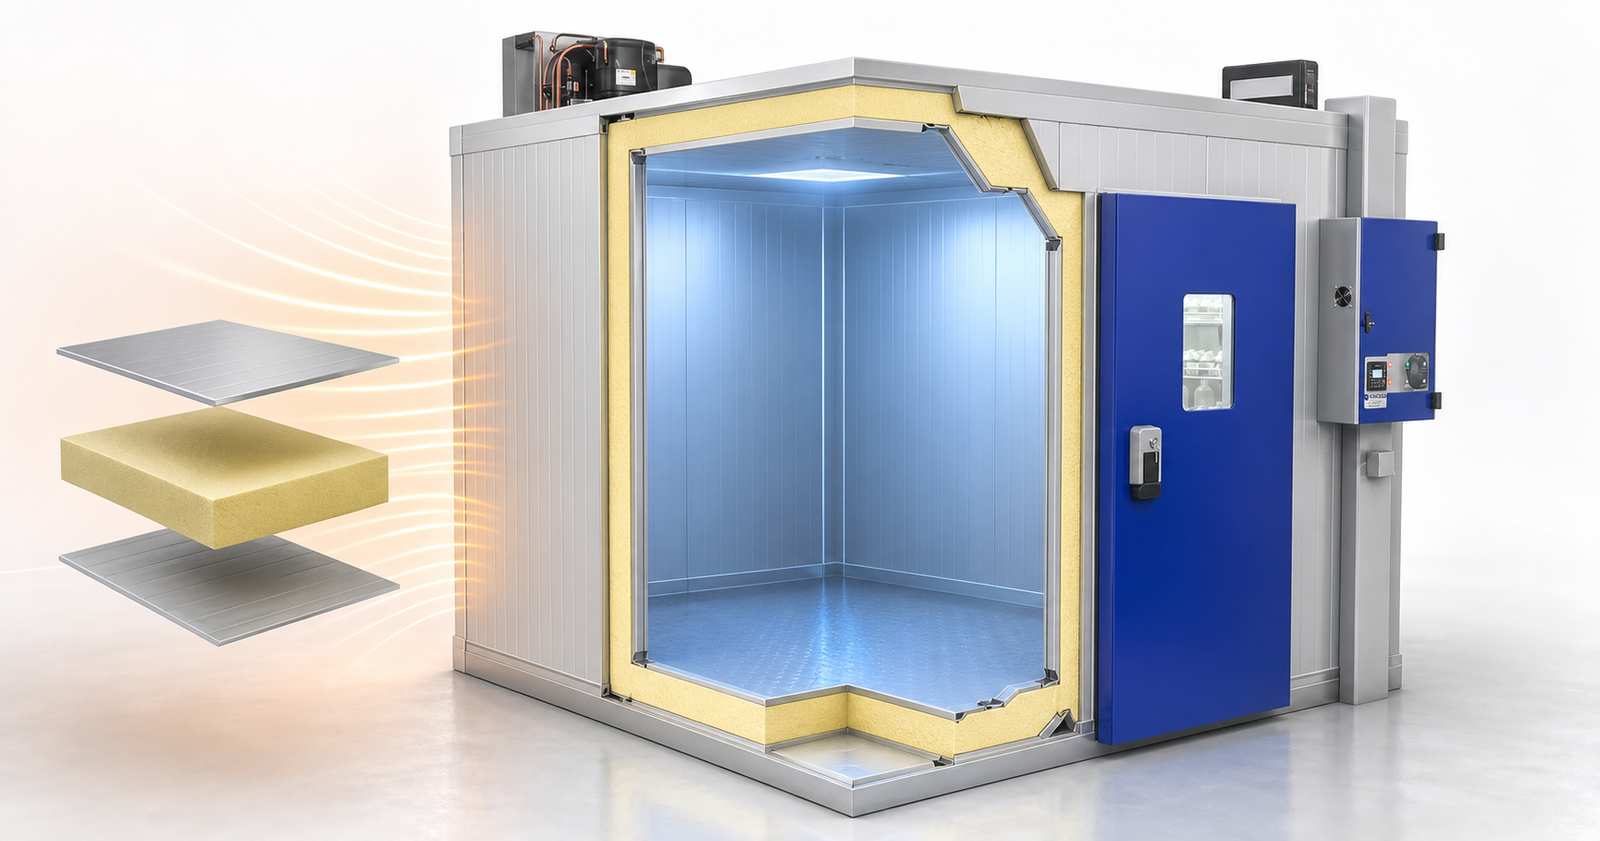
Para garantizar que nuestros equipos funcionen con máxima eficiencia energética y estabilidad ambiental, utilizamos los mejores materiales aislantes del mercado: fibra de vidrio y poliuretano.
314 293 1948
Avenida Boyacá #73a – 88
comercial1@indigotecnologia.com
Indigo Tecnología
Atención al Cliente
¿En qué te podemos ayudar?.